- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
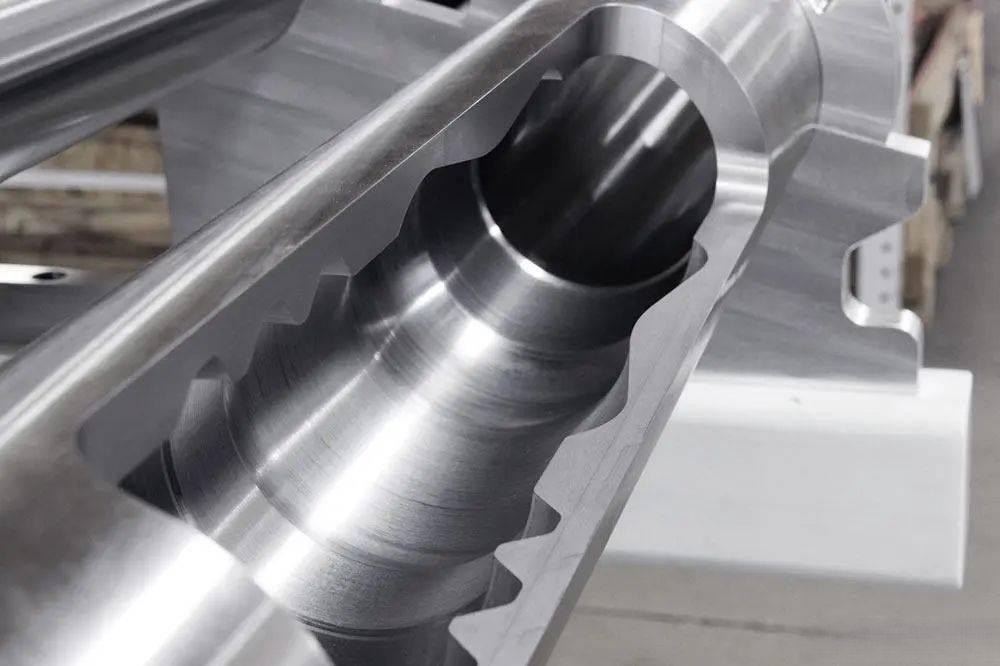
Гидравликалық коллекторлы өңдеудегі терең саңылауларды бұрғылау
Терең ұңғымаларды бұрғылау - ең маңызды процестердің бірігидравликалық коллекторды өңдеу. Гидравликалық коллекторларда клапандар, сорғылар және жетектер арасында гидравликалық сұйықтықты бағыттайтын ішкі өтулер бар. Бұл өтулер ағынның тұрақтылығына, тығыздау өнімділігіне және жүйенің сенімділігіне тікелей әсер етеді.
Терең саңылауларды бұрғылау тереңдіктің диаметрге қатынасы үлкен тесіктерді өңдеуге жатады. Гидравликалық коллектор өндірісінде бұл саңылаулар нақты сұйықтық арналарын қалыптастыру үшін ішкі жағынан қиылысады. Бұрғылау кезіндегі кез келген ауытқу арналардың тураланбауына, ағуға немесе тұрақсыз гидравликалық қысымға әкелуі мүмкін.
Қазіргі заманғы CNC өңдеу орталықтарының көпшілігі жоғары орналасу дәлдігі және қайталанатын өңдеу өнімділігі арқасында терең тесіктерді бұрғылау үшін кеңінен қолданылады. Өңдеу сапасы, сондай-ақ дұрыс құрал-саймандармен қамтамасыз етілгенде оңай қайталанады,салқындатқышты басқару және чиптің сынуы қарастырылады. Чипті бұзудың дұрыс емес жағдайлары тесіктің ішкі бетін сызып тастауға және коллектордың ішіндегі гидравликалық май қабықшасының бітелуіне әкелуі мүмкін.
Жоғары өнімді гидравликалық жүйелердің дизайнерлері әдетте терең бұрғыланған тесіктерге қатаң бақылау төзімділігінің әртүрлі нысандарын пайдаланады. Осы терең бұрғыланған саңылаулардың көпшілігі ішкі бұрғылауды кейіннен алып тастауды қажет етеді. Бұрғысыз ішкі тесіктер ықтимал гидравликалық ластануды азайтады және жүйенің ұзақ мерзімді сенімділігін арттырады.
Материалдарды таңдау терең ұңғымаларды бұрғылау процесіне де әсер етеді.Алюминий гидравликалық коллекторларды өңдеу оңай және өңдеудің жоғары тиімділігін ұсынады, ал болат коллекторлары материалдың қаттылығына байланысты күшті кескіш құралдарды және тұрақты өңдеу параметрлерін қажет етеді.
Бүгінгі таңда терең саңылауларды бұрғылау және көп осьті CNC өңдеу орталықтары ықшам және тиімді гидравликалық жүйелерге қол жеткізу үшін гидравликалық коллекторды өңдеуде кеңінен қолданылады. Гидравликалық жүйелер барған сайын интеграцияланған және жоғары қысымда жұмыс істейтіндіктен, терең ұңғымаларды дәлдікпен бұрғылау гидравликалық компоненттерді өндірудегі маңызды процесс болып қала береді.
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты